东丽TM820V-400属于8英寸高通量海水淡化反渗透膜,常规工况下脱盐表现稳定,多用于海水淡化、锅炉补给水、工业物料浓缩回收项目。不少现场在运行一段时间后,会出现脱盐表现下滑、产水电导率升高现象。脱盐效果变差不只是膜元件自然老化,还和化学损伤、膜面污染、配件密封故障、运行参数偏移、预处理异常等因素相关,本文将为您结合该款膜元件技术参数,梳理现场常见问题原因。
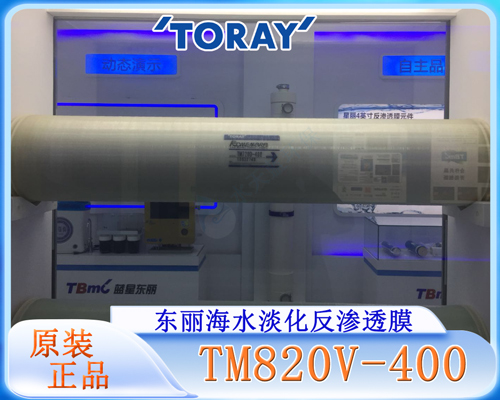
膜元件出现氧化化学损伤
东丽TM820V-400聚酰胺脱盐层对游离氯较为敏感,进水侧需要做到无游离氯检出。如果预处理脱氯环节状态异常,亚硫酸氢钠还原剂投加不足,进水带入余氯,会损伤膜表层脱盐活性层,盐类透过量增加,脱盐表现逐步走低。该类损伤难以依靠化学清洗恢复,大多需要更换膜元件。药剂选用不当,误用具备强氧化属性清洗药剂,同样会带来膜层损伤。
膜面结垢、生物以及有机污染
海水体系含盐量较高,钙、钡、锶等离子含量偏高,系统回收率超出设计区间、阻垢剂投加不足,无机盐容易在膜面析出形成垢层,加剧浓差极化,削弱盐截留效果。海水中本身存有各类微生物,进水SDI长期处于较高水平,设备停机待机阶段,未按规范使用亚硫酸氢钠保护液做浸泡防护,微生物滋生形成生物膜,挤占34mil给水流道空间;组件压差上升至初始值1.5倍仍未开展化学清洗,脱盐性能会出现明显衰减。水体有机物、胶体附着膜表面,也会改变膜面状态,间接影响分离效果。
机械故障与密封件渗漏
膜元件配套浓水密封圈、O型圈、连接适配器,长期处在高压工况下,出现老化、移位、破损,原水没有经过膜片过滤就混入产水侧,拉高产水TDS数值,直观体现为脱盐数据下滑。设备启停产生水锤冲击、产水侧出现背压,会引发膜片剥离、望远镜效应,造成膜本体物理受损,截留能力出现不可逆改变。
运行工艺参数偏离参考区间
该膜参考测试工况压力5.52MPa,温度25℃,pH为7。实际运行时进水温度超出45℃上限,盐分扩散速度提升,脱盐效果会出现自然回落;进水pH长期脱离连续运行2-11区间,酸碱环境会对聚酰胺膜层带来侵蚀;运行压力偏低,渗透驱动力不足;实际海水盐度高于前期设计取值,均会带来脱盐数据变化。需要区分参数波动带来的正常变化与膜本体损坏,留存运行数据便于比对校验。
预处理系统异常
东丽TM820V-400进水SDI要求不大于5,现场运维建议尽量维持SDI小于3,更利于平稳运行。当预处理过滤设备工况异常,海水胶体、悬浮物持续进入膜系统,会加快膜元件污堵速度,间接引发脱盐效果变差。同时仪表未做定期校准,pH计、电导率、压力表采集数据失真,也容易误判为膜元件性能故障。
遇到东丽TM820V-400脱盐效果下滑,优先核对进水水质、运行参数,检查密封配件状态,再区分是污染还是膜体损伤。结垢、生物类污染,可参照原厂技术资料开展标准化化学清洗;膜层氧化、物理破损,清洗无法改善,需要更换膜元件。日常遵照设备使用条件,做好预处理管控、停机防护、压差定期监测,有助于维持膜元件较为稳定的工作状态。如果您想了解更多东丽TM820V-400海水淡化膜相关资讯,欢迎随时在本网站留言或来电咨询相关资讯!感谢您认真阅读!
本文由水天蓝环保(http://www.stllvmo.com/)原创首发,转载请以链接形式标明本文地址或注明文章出处!